
Номер: 0102.150050.1
141руб
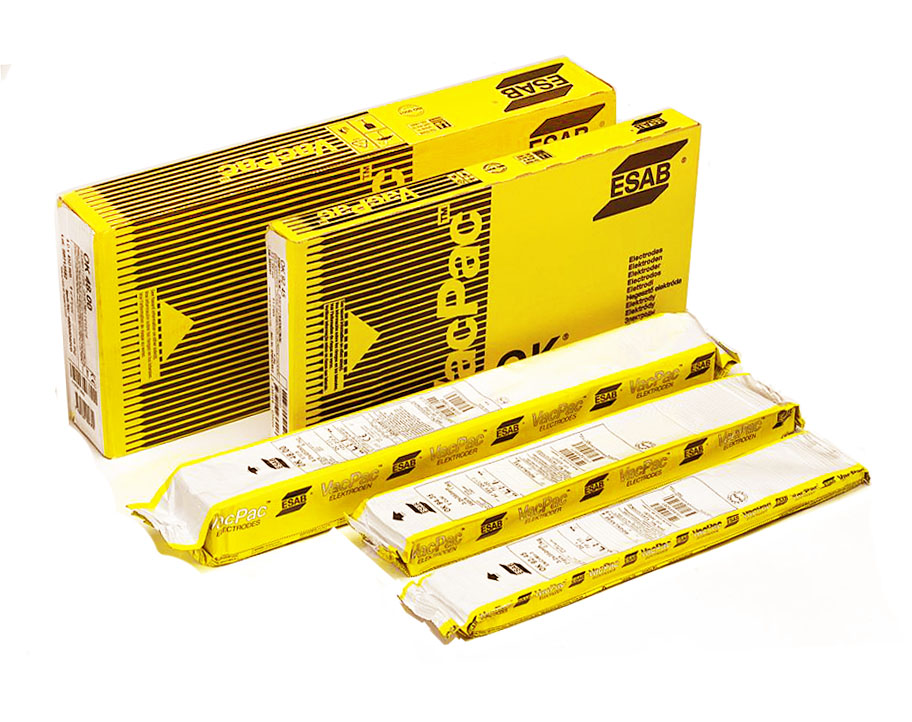
Цена указана за 1 кг. Минимальный заказ - 64,8 кг, вакуумная упаковка
Тип покрытия – основное.
ESAB OK 76.35 - электрод, предназначенный для сварки сосудов работающих под давлением в условиях сульфидной коррозии, футеровки реакторов, реакторных печей и т.п. из окалиностойких теплоустойчивых сталей типа 5,0%Cr-0,5%Mo (15Х5М, T/P502, 12 CrMo 19-5, W.No 1.7362 и им аналогичных) с максимальной температурой эксплуатации до 600°С.
Ток: = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Режимы прокалки: 330-370°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
После термообработки 730-760°С, 1 час |
|||
|
460 |
590 |
19 |
59 при t=+20°С |
Химический состав (%)
|
C |
Mn |
Si |
Cr |
Mo |
P |
S |
|
0,07 |
0,80 |
0,35 |
5,00 | 0,55 |
max 0,015 |
max 0,015 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
|
50-70 |
23 |
53 |
2,0х300 |
0,57 |
139 |
0,49 |
|
65-95 |
23 |
63 |
2,5х300 |
0,57 |
76,9 |
0,70 |
|
90-130 |
24 |
70 |
3,2x350 |
0,56 |
50,0 |
1,00 |
|
125-165 |
24 |
80 |
4,0x450 |
0,58 |
33,3 |
1,30 |
|
Классификация |
EN ISO 3580-A: E CrMo5 B 4 2 H5 |
|
Одобрения |
НАКС: Ø 2,5; 3,2; 4,0 мм |
| Диффундирующий водород: | < 5.0 ml/100g |
| Сварочный ток: | DC+ |
| Тип покрытия: | IMPERIAL_Basic covering |
| Тип сплава: | Низколегированный Low alloyed (5 % Cr ; 0.5 % Mo) |