
Бренд:
РОАР
Номер: 0101.010009
1 603руб
Тип покрытия – основное
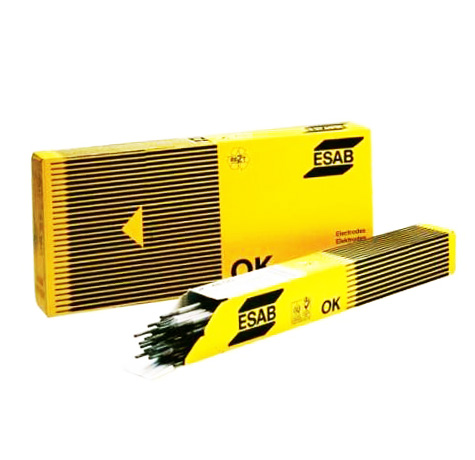
ESAB OK 55.00 - высококачественный электрод c предельно низким содержанием водорода, покрытие которого характеризуется повышенной влагостойкостью, предназначенный для сварки особо ответственных изделий из конструкционных сталей повышенной прочности и судовых низкоуглеродистых и низколегированных сталей типа A, D, E.
Наплавленный металл имеет очень высокие показатели ударной вязкостью и обладает высокой стойкостью к образованию горячих трещин.
Ток: ~ / = (+ / ̶ ).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Напряжение холостого хода: 65 В.
Режимы прокалки: 330-370°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
460 |
590 |
28 |
115 при t=-20°С |
Химический состав (%)
|
C |
Mn |
Si |
P |
S |
|
0,07 |
1,40 |
0,50 |
max 0,015 |
max 0,015 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
| 80-110 |
23 |
64 |
2,5х350 |
0,64 |
66 | 0,9 |
| 110-140 |
23 |
72 |
3,2x350 |
0,62 |
41 | 1,2 |
| 110-140 | 24 |
88 |
3,2x450 |
0,69 |
30 | 1,4 |
| 140-200 |
23,2 |
72,5 |
4,0x350 |
0,62 |
28 | 1,77 |
| 140-200 |
24 |
94 |
4,0x450 |
0,71 |
19 | 2,0 |
| 200-270 | 24 |
94 |
5,0х450 |
0,72 |
13 | 3,0 |
| 215-360 |
25 |
98 |
6,0х450 |
0,72 |
9 | 4,0 |
|
Классификация |
EN ISO 2560-A: E 46 5 B 3 2 H5 |
|
Одобрения |
НАКС: Ø 2.5; 3.2; 4.0 мм ABS: 3YH5 |
Одобрения на материалы выдаются с привязкой к заводу изготовителю. Подробную информацию можно получить в представительствах ESAB.
| Сварочный ток: | DC+/-, AC |
| Диффундирующий водород: | < 4.0 ml/100g |
| Тип покрытия: | Основное (IMPERIAL_Basic covering) |
| Тип сплава: | Углерод-марганецевый (Carbon Manganese) |