
Бренд:
ПТК
Номер: 071.240.007
1 320руб
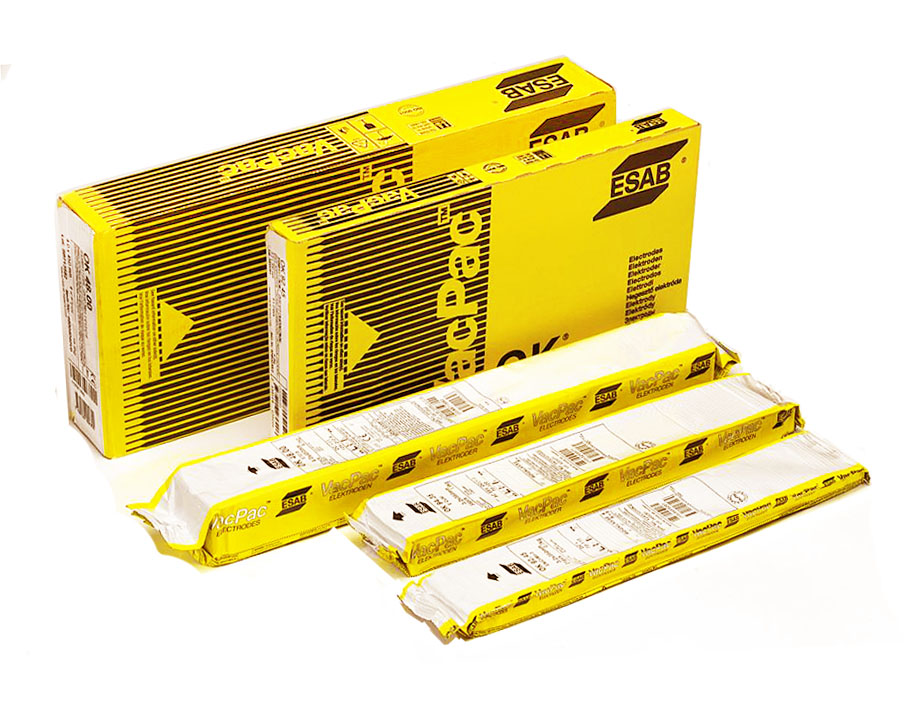
Цена указана за 1 кг. Минимальный заказ - 1 пачка, вакуумная упаковка
Тип покрытия – рутилово-основное.
ESAB OK 69.33 - электрод обеспечивает в наплавке хром-никель-молибденовую высоколегированную сталь с предельно низким содержанием углерода дополнительно легированную медью, характеризующуюся полностью аустенитной структурой и высокой устойчивостью к межкристаллитной, питтинговой и щелевой коррозии, а также к коррозионному растрескиванию под напряжением.
Применяется при изготовлении технологического оборудования для производства сульфатных или фосфатных удобрений, целлюлозно-бумажной, нефтехимической и фармацевтической промышленностях.
Наплавленный металл стоек к воздействию серной, ортофосфорной, уксусной, муравьиной кислот и морской воды. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 0% (FN 0).
Ток: ~ / = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Напряжение холостого хода: 65 В.
Режимы прокалки: 230-270°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
410 |
590 |
25 |
100 при t=+20°С |
Химический состав (%)
|
C |
Mn |
Si |
Cr |
Ni |
Mo |
Cu |
N |
P |
S |
|
max 0,03 |
1,00 |
0,50 |
20,5 |
25,5 | 4,8 | 1,70 | 0,08 |
max 0,025 |
max 0,020 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
| 60-85 | 24 | 44 |
2,5х300 |
0,60 | 91 | 0,9 |
|
85-130 |
27 | 60 |
3,2x350 |
0,58 |
41 |
1,5 |
|
95-180 |
29 | 64 |
4,0х350 |
0,51 |
30 | 1,9 |
|
Классификация |
ISO 3581-A: E 20 25 5 Cu N L R 3 2 |
| Сварочный ток: | AC, DC+ |
| Тип покрытия: | Рутилово-основное (Basic Rutile) |
| Тип сплава: | Аустенитная CrNi (Austenitic CrNi) |