
Бренд:
ESAB
Номер: 8628324030
2 293,2руб
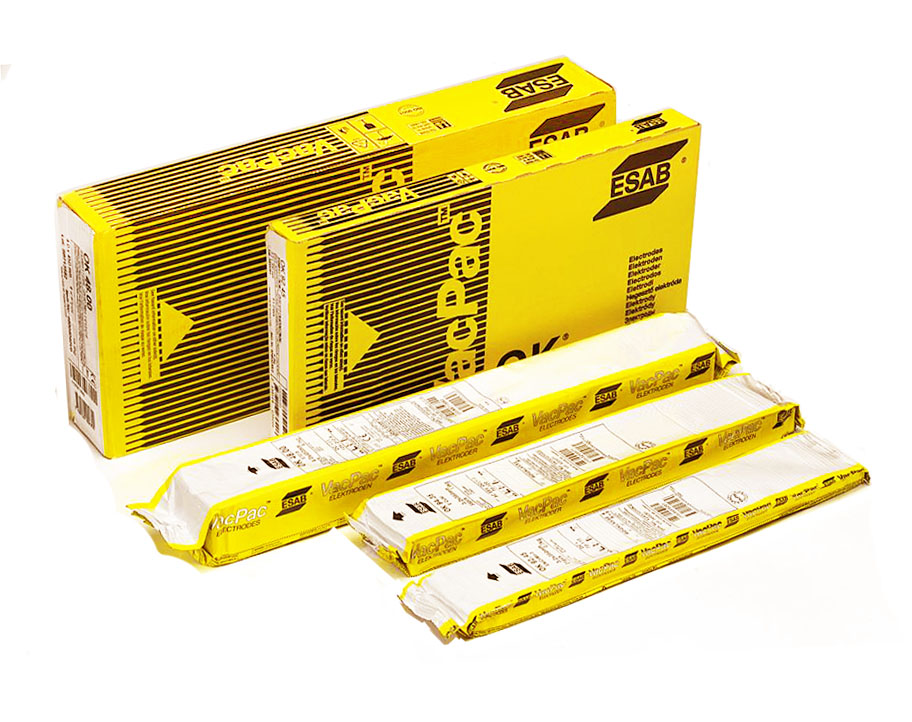
Цена указана за 1 кг. Минимальный заказ - 1 пачка, вакуумная упаковка
Тип покрытия – основное.
ESAB OK 76.16 - электрод близкий по своим характеристикам к OK 76.18, но, благодаря более высокой чистоте наплавленного металла, предназначен для сварки особо ответственных изделий из теплоустойчивых сталей типа 1,25%Cr- 0,5%Mo с максимальной температурой эксплуатации до 550°С, к которым предъявляются требования по стойкости к высокотемпературному охрупчиванию после ступенчатого охлаждения.
Покрытие характеризуется повышенной влагостойкостью. В наплавленном металле гарантируется фактор Брускато (10P+5Sb+4Sn+As)/100 не более 15 ppm и предельно низкая концентрация диффузионно свободного водорода.
Ток: = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Режимы прокалки: 330-370°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
После термообработки 660-700°С, 1 час |
|||
|
550 |
620 |
22 |
≥59 при t=+20°С |
Химический состав (%)
|
C |
Mn |
Si |
Cr |
Mo |
P |
S |
X-фактор |
|
0,07 |
0,60 |
0,35 |
1,25 | 0,55 |
max 0,010 |
max 0,012 |
≤15 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
|
70-110 |
22,7 |
75 |
2,5x350 |
0,60 |
74,0 |
0,65 |
|
95-150 |
22,5 |
71 |
3,2x350 |
0,59 |
48,0 |
1,07 |
|
130-190 |
22,1 |
78 |
4,0х350 |
0,89 |
30,0 |
1,55 |
|
150-260 |
23,6 |
102 |
5,0х450 |
0,66 |
14,0 |
2,49 |
|
Классификация |
EN ISO 3580-A: E CrMo1 B 4 2 H5 |
|
Одобрения |
НАКС: Ø 4.0; 5.0 мм |
| Диффундирующий водород: | < 4.0 ml/100g |
| Сварочный ток: | DC+ |
| Тип сплава: | 1.25 % Cr - 0.5 % Mo |