
Бренд:
ПТК
Номер: 072.700.116
420руб
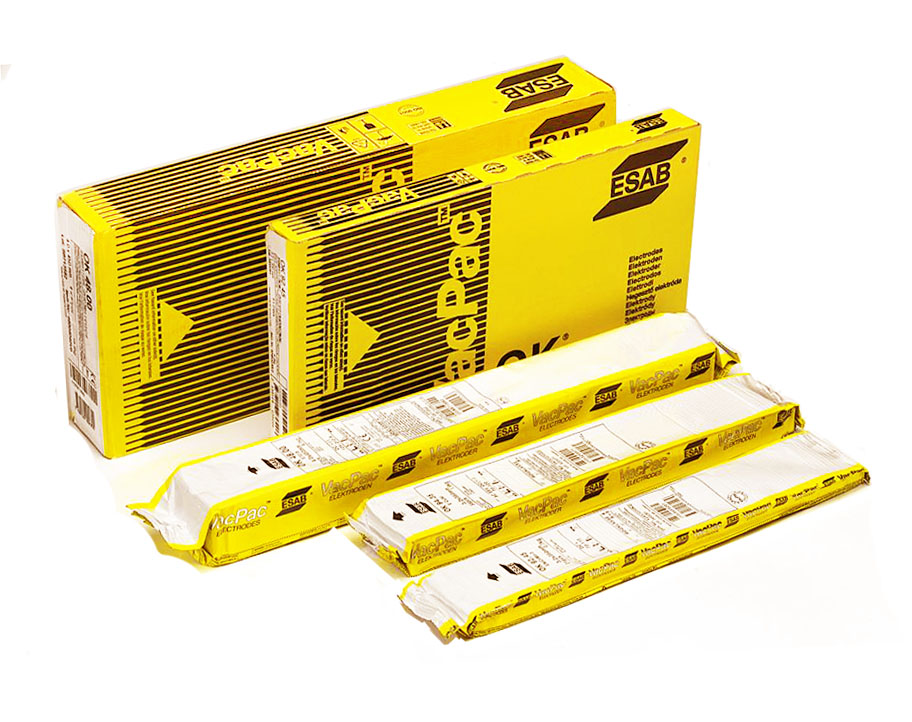
Цена указана за 1 кг. Минимальный заказ - 64,8 кг, вакуумная упаковка
Тип покрытия – основное.
ESAB OK 69.25 - электрод рекомендуется для сварки изделий из коррозионностойких хромоникелевых и хромоникельмолибденовых сталей марок 03Х18Н10, 08Х18Н10Т, 02Х17Н11М2, 08Х17Н13М2Т, AISI 304L, 316L, 321 и им подобных, когда требуется, чтобы в сварном шве отсутствовала ферритная структура (шов не должен обладать ферромагнитными свойствами), а также изделий эксплуатирующихся при критически низких температурах (до -196°С).
Несмотря на практически полную аустенитную структуру, благодаря высокому содержанию марганца, наплавленный металл слабо чувствителен к образованию горячих трещин. Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет ~0% (FN ˂0,5).
Ток: = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Режимы прокалки: 180-220°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
450 |
650 |
35 |
113 при t=+20°С |
Химический состав (%)
|
C |
Mn |
Si |
Cr |
Ni |
Mo |
N |
P |
S |
|
max 0,04 |
6,50 |
0,50 |
19,0 | 16,0 | 3,0 |
0,15 |
max 0,025 |
max 0,020 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
|
70-100 |
24 |
72 |
3,2x350 |
0,62 |
46,0 |
1,2 |
|
100-140 |
25 |
74 |
4,0x350 |
0,64 |
29,0 |
1,8 |
|
Классификация |
ISO 3581-A: E 20 16 3 Mn N L B 4 2 |
| Сварочный ток: | DC+ |
| Содержание ферритной фазы: | FN <0.5 |
| Тип покрытия: | Основное (Basic) |
| Тип сплава: | CrNiMo |