
Номер: 0301.010018
2 390руб
Цена указана за 1 кг.
| AWS A 5.14: | ER NiCrMo-3; |
| UNS: | N06625 |
| EN ISO 18274: | S Ni 6625 |
| НАКС: | д. 0,8 мм, д. 1,0 мм, д. 1,2 мм, д. 1,6 мм |
| ТУ 25.93.15-008-46906438.2024 | |
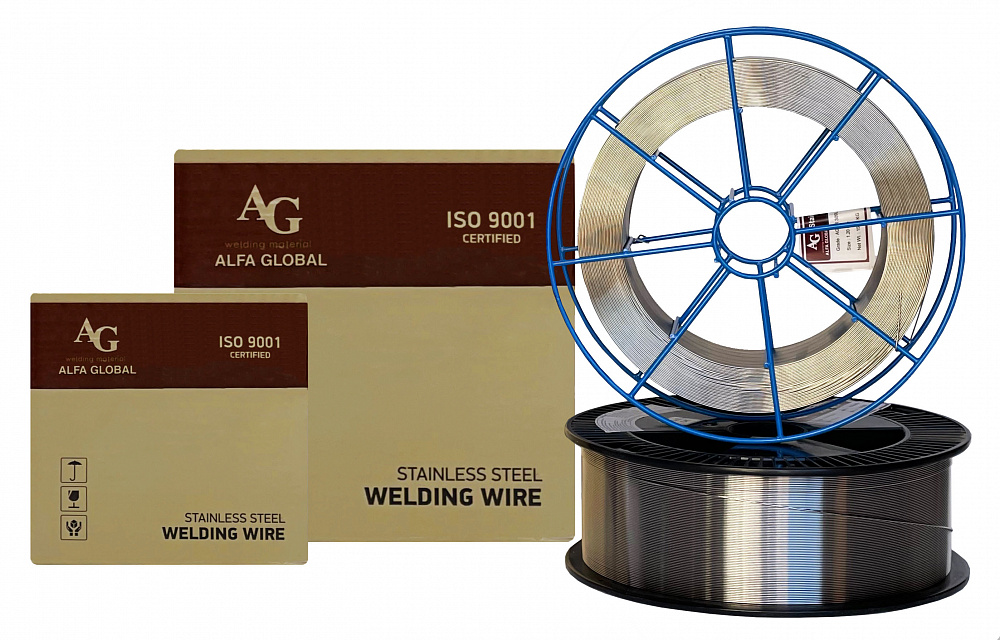
Проволока AG ER NiCrMo-3 ( Inconel 625) — это проволока на основе никель-хромового сплава (UNS N06625 / W.Nr.2.4856), предназначенная для сварки коррозионностойких никелевых сплавов типа UNS N06625 / W.Nr.2.4856, Inconel 625, alloy 625 и им аналогичных.Проволока AG ER NiCrMo-3 обладает лучшей свариваемостью, чем у другой высоколегированной проволоки на основе никеля, а также высокими прочностными показателями и отличными показателями ударной вязкости при температурах от криогенных до повышенных в диапазоне 2000 ° F (1093 °C). Добавление молибдена и ниобия способствует превосходной коррозионной стойкости наплавленного металла, и делает его устойчивым к широкому спектру сильно агрессивных сред и особенно — к точечной и щелевой коррозии и может применяться для сварки изделий эксплуатирующихся в условиях влажной коррозии при температурах до 600°C. Проволока AG ER NiCrMo-3 устойчива к межзеренной коррозии даже в сварном состоянии и может быть сварена как ручными, так и автоматическими методами сварки, включая газовую вольфрамовую дугу (GTAW), газовую металлическую дугу (GMAW), электронно-лучевую и контактную сварку. Проволока AG ER NiCrMo-3 также обладает исключительной усталостной стойкостью и превосходной стойкостью к окислению и коррозии в широком диапазоне агрессивных условий, может применятся для изготовления оборудования контактирующего с неорганическими кислотами: азотной, серной, соляной, ортофосфорной, различными органическими кислотами и щелочами, морской водой при высоких температурах, средах с высоким содержанием ионов хлора и газообразным хлороводородом. Также проволоку AG ER NiCrMo-3 можно применять для сварки никелевых сплавов типа ХН70Ю, ХН78Т, alloy800 и 825 и подобных, супераустенитных коррозионностойких сталей с содержанием молибдена до 6%, типа 01Х23Н28М3Д3Т, сплавов на железо-никелевой основе типа ХН32Т, 1.4876, высокопрочных сталей криогенного назначения легированных 5-9% Ni, сталей с ограниченной свариваемостью, а также наплавки переходных и плакирующих коррозионностойких слоев на изделия из низкоуглеродистых и низколегированных конструкционных и теплоустойчивых сталей.
Проволока AG ER NiCrMo-3 имеет широкий спектр применения в химическом и нефтехимическом машиностроении, машиностроении, включая аэрокосмическое (система воздуховодов для самолетов, выхлопные системы реактивных двигателей, кольца кожуха турбины, сильфоны и компенсаторы, выхлопные гильзы самолетов и уплотнения турбин), компоненты ядерной водной реакции, электростанций, судостроение, оборудование для борьбы с загрязнением окружающей среды и применение в химической промышленности.
Подходит для сварки сплавов на основе никеля, таких как Инконель 625 и Инколой 825, а также для разнородных сварных швов между нержавеющими или никелевыми сплавами и углеродистой сталью.
|
C |
Mn |
Si |
Cr |
Ni |
Mo |
Cu |
S |
P |
Ti |
Nb+Ta |
Al |
Fe |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
0.10 max |
0.50 Max |
0.50 Max |
20.00- 23.00 |
58.00 Min |
8.00- 10.00. |
0.50 max |
0.015 max |
0.020 max |
0.40 max |
3.15- 4.15 |
0.40 max |
5.0 max |
|
Предел текучести N/mm2 |
Предел прочности N/mm2 |
Относительное удлиннение A5 (%) |
Энергия удара ISO – V (J) 20° C |
|---|---|---|---|
|
>350 |
>750 |
>25% |
>100 |
Химический состав и механические свойства наплавленного металла будут меняться в зависимости от применяемого защитного газа. Рекомендуемый защитный газ 75% Ar + 25% He.
Сварка MIG может выполняться короткой, распылительной или импульсной дугой. Короткая дуга предпочтительно используется для тонких толщин, как для горизонтальной, так и для позиционной сварки. Распылительная дуга увеличивает скорость осаждения. Сварка импульсной дугой дает отличные возможности для получения хорошего результата при различной толщине пластины во всех положениях.
Сварочный ток: DC (+)
Хранение: Хранить в сухом месте, избегать образование конденсата.
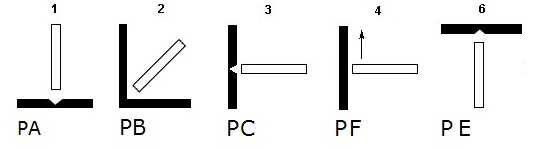
| Рабочий диапазон | Диаметр, (мм) | 0,90 | 1,20 | 1,60 |
|---|---|---|---|---|
| 75% Ar+25% He | Амперы | 150~190 | 180~220 | 200~250 |
| Вольты | 26~29 | 28~32 | 29~33 |
|
Размер (мм) |
0.80 |
1.00 |
1.20 |
1.60 |
|---|---|---|---|---|
|
вес (кг) |
15.00 |
15.00 |
15.00 |
15.00 |