
Бренд:
ПТК
Номер: 020.200.001
1 250руб
Цена указана за 1 кг. Минимальный заказ - 1 пачка, вакуумная упаковка
Тип покрытия – основное с высоким содержанием графита.
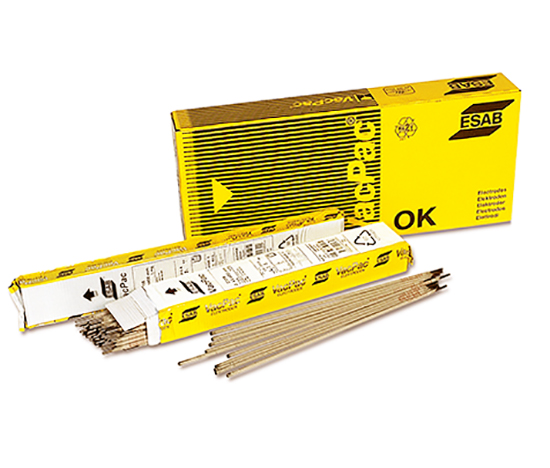
ESAB OK NiFe-CI (старое название OK 92.60) - электрод по назначению и характеристикам наплавленного металла близок к OK NiFe-Cl-A. Однако его отличительной особенностью является то, что стержень представляет собой никелевый пруток, заключенный в стальную оболочку. Второй отличительной особенностью от OK NiFe-Cl-A является более низкое содержание алюминия в наплавленном металле. Это позволяет повысить пластические свойства наплавленного металла, однако несколько повышает риск образования газовых пор. Данная конструкция позволяет выполнять сварку на более высоких токах и повысить стабильность дуги. Наплавленный металл обладает наиболее высокими прочностными характеристиками из всей линейки сварочных материалов предназначенных для сварки чугуна, производимых концерном ЭСАБ, что позволяет применять его для сварки тяжело нагруженных изделий.
Ток: ~ / = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 5, 6.
Напряжение холостого хода: 45 В.
Режимы прокалки: 180-220°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Твердость HB |
|
380 |
560 |
15 |
200 |
Химический состав (%)
|
C |
Ni |
Fe |
Si |
Al |
Nb |
Cu |
P |
S |
|
0,90 |
53,0 |
42,0 |
0,60 | 0,40 | 0,20 | 0,90 |
max 0,020 |
max 0,010 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
|
60-100 |
22 |
45 |
2,5х300 |
0,70 |
85 |
0,80 |
|
80-150 |
23 |
56 |
3,2x350 |
0,70 |
44 |
1,20 |
|
100-200 |
23 |
59 |
4,0x350 |
0,70 |
30 |
1,60 |
|
Классификация |
EN ISO 1071: E C NiFe-1 3 |
| Сварочный ток: | AC, DC+ |
| Тип покрытия: | Basic Special high graphite (основное с высоким содержанием графита) |
| Тип сплава: | Ni-Fe alloy (Сплав Ni-Fe) |