
Номер: 0101.180050
230руб
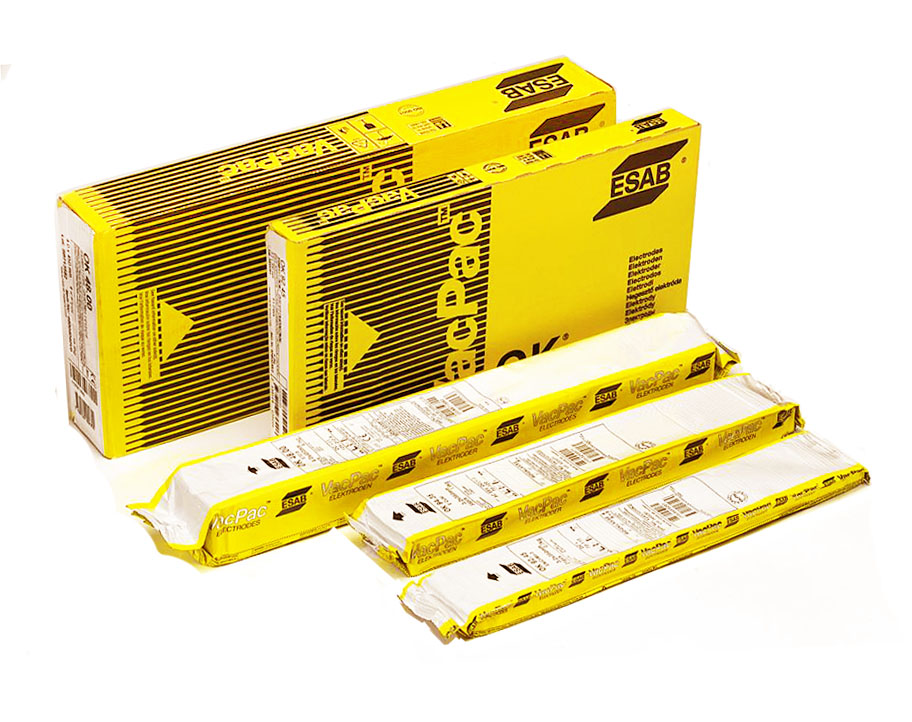
Цена указана за 1 кг. Минимальный заказ - 1 пачка, вакуумная упаковка
Тип покрытия – кисло-рутиловое.
ESAB OK 63.80 - электрод общетехнического назначения для сварки изделий, работающих в контакте с жидкими агрессивными неокислительными средами при температуре до 350ºС из коррозионностойких хромоникелевых и хромоникельмолибденовых сталей стабилизированных титаном или ниобием типа 08Х18Н10Т, 12Х18Н10Т, 10Х17Н13М2Т, 10Х17Н13М3Т, AISI 318, 321, 347 и им подобных, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии.
Электрод характеризуется великолепными сварочно-технологическими свойствами, минимальным количеством брызг и отличной отделяемостью шлака.
Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 3,5-7% (FN 6-12).
Ток: ~ / = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Напряжение холостого хода: 50 В.
Режимы прокалки: 330-370°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
507 |
614 |
38 |
69 при t=+20°С |
Химический состав (%)
|
C |
Mn |
Si |
Cr |
Ni |
Mo |
V |
P |
S |
|
max 0,10 |
2,20 |
0,35 |
18,2 | 10,8 | 2,75 | 0,50 |
max 0,030 |
max 0,025 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
|
45-65 |
29 |
29 |
2,0х300 |
0,56 |
155 | 0,8 |
|
60-90 |
30 |
35 |
2,5х300 |
0,56 |
97 | 1,1 |
| 80-120 |
32 |
54 |
3,2x350 |
0,61 |
48 | 1,4 |
| 120-170 |
33 |
55 |
4,0x350 |
0,61 |
32 | 2,1 |
|
Классификация |
ГОСТ 10052-75: Э-07Х19Н11М3Г2Ф |
|
Одобрения |
ГосАтомНадзор |
| Сварочный ток: | DC+, AC |
| Содержание ферритной фазы: | FN 6-12 |
| Тип покрытия: | Кисло-рутиловое (Acid Rutile) |
| Тип сплава: | Аустенитный CrNi (Austenitic CrNi) |