
Бренд:
ESAB
Номер: 63352520L0
3 095,3руб
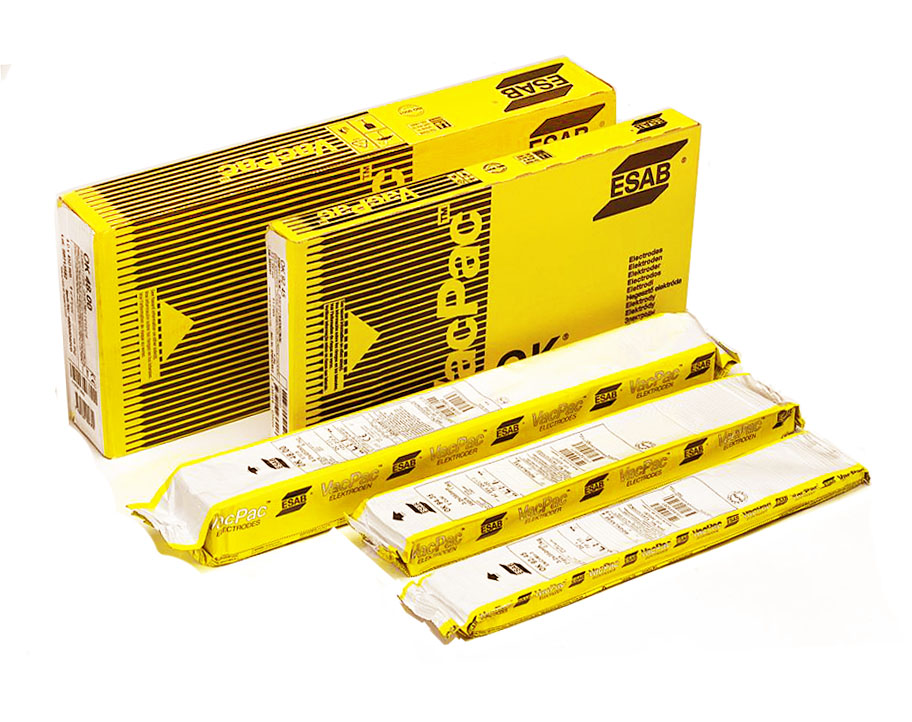
Цена указана за 1 кг. Минимальный заказ - 1 пачка, вакуумная упаковка
Тип покрытия – основное.
Электрод ESAB OK 61.85 рекомендуется для сварки неповоротных стыков трубопроводов, а также других особо ответственных изделий из коррозионностойких хромоникелевых сталей марок 12Х18Н9Т, 12Х18Н10Т, 12Х18Н12Т, AISI 321, 347 и им подобных, эксплуатирующихся при температурах до 400°С, когда к металлу шва предъявляются жесткие требования по стойкости к межкристаллитной коррозии.
Содержание ферритной фазы в наплавленном металле в исходном после сварки состоянии составляет 3,5…7% (FN 6-12).
Ток: = (+).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Режимы прокалки: 180-220°С, 2 часа.
Механические свойства:
|
Предел текучести σт, Н/мм² |
Предел прочности σв, Н/мм² |
Удлинение δ, % |
Ударная вязкость KCV, Дж/см2 |
|
500 |
620 |
40 |
125 при t=+20°С |
Химический состав (%)
|
C |
Mn |
Si |
Cr |
Ni |
Nb |
P |
S |
|
0,04 |
1,70 |
0,40 |
19,5 | 10,2 | 0,61 |
max 0,025 |
max 0,020 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
| 55-80 |
25 |
42 |
2,5х300 |
0,60 |
98 | 0,9 |
| 75-110 |
23 |
64 |
3,2x350 |
0,62 |
49 | 1,2 |
| 80-150 |
24 |
70 |
4,0х350 |
0,61 |
33 | 1,6 |
| 150-200 | 23 | 76 |
5,0х350 |
0,61 | 21 | 2,3 |
|
Классификация |
ISO 3581-A: E 19 9 Nb B 2 2 |
|
Одобрения |
HAKC: 2.5-4.0 mm, |
| Сварочный ток: | DC+, AC |
| Содержание ферритной фазы: | FN 3-10 |
| Тип покрытия: | Основное (Basic) |
| Тип сплава: | Аустенитный CrNi (Austenitic CrNi) |