
Бренд:
ESAB
Номер: 61303230T0
3 510руб
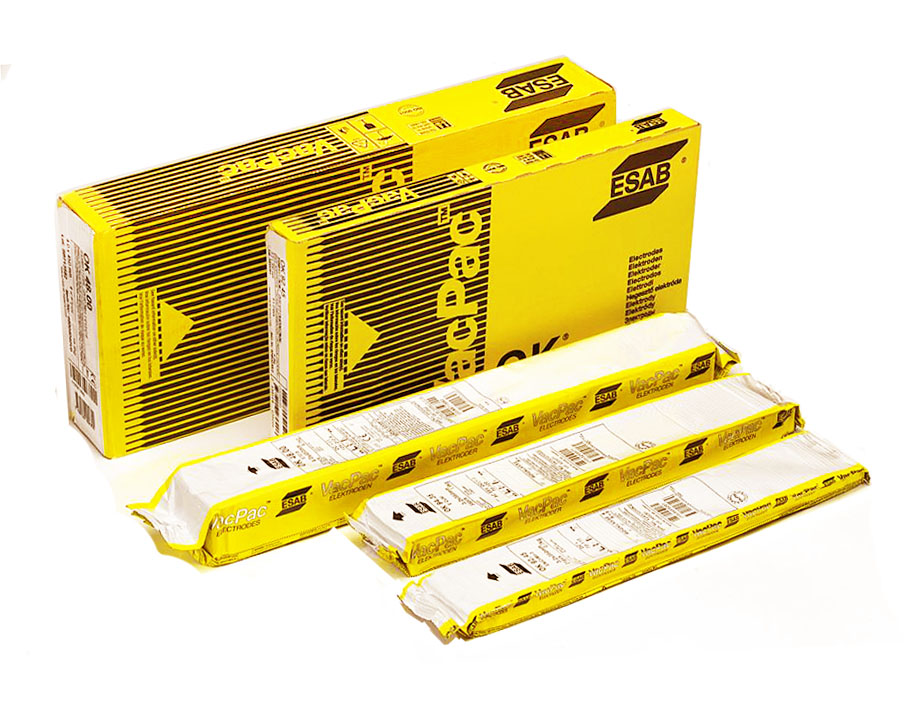
Цена указана за 1 кг. Минимальный заказ - 1 пачка, вакуумная упаковка
Тип покрытия – основное
ESAB OK 53.70 - электрод с низким содержанием водорода для односторонней сварки трубопроводов и конструкций общего назначения.
Отличается большой глубиной проплавления, формирует плоский шов с легко удаляемой шлаковой коркой. Хорошо сбалансированная шлаковая система обеспечивает стабильное горение дуги и позволяет легко производить сварку во всех пространственных положениях. Рекомендуется для сварки заполняющих и облицовочных проходов стыков труб классом прочности до API 5LX56 и корневых проходов классом прочности до API 5LX70.
Ток: ~ / = (+ / ̶ ).
Пространственные положения при сварке: 1, 2, 3, 4, 6.
Напряжение холостого хода: 60 В.
Режимы прокалки: 330-370°С, 2 часа.
Механические свойства:
|
Предел текучести σт, |
Предел прочности σв, |
Удлинение δ, % |
Ударная вязкость KCV, |
Ударная вязкость KCU, |
|
440 |
530 |
30 |
150 при -20°С |
≥120 при -60°С |
Химический состав (%)
|
C |
Mn |
Si |
P |
S |
|
0,06 |
1,20 |
0,50 |
max 0,015 |
max 0,015 |
Параметры нанесения
|
Ток, А |
Напряжение, В |
Время плавления на электрод при 90%, сек |
Размеры, мм |
кг наплавленного металла/кг электродов |
Количество электродов на килограмм наплавленного металла |
коэффициент наплавки, кг/час |
|
60-85 |
26 |
57 |
2,5х350 |
0,63 |
87,7 | 0,70 |
| 80-130 |
24 |
61 |
3,2x350 |
0,59 |
54,5 | 1,10 |
| 115-190 |
24 |
86 |
4,0x450 |
0,63 |
24,6 | 1,70 |
| 150-250 |
24 |
104 |
5,0х450 |
0,66 |
15 | 2,26 |
|
Классификация |
ГОСТ 9467: Э50А |
|
Одобрения |
НАКС: Ø 2.5; 3.0; 3.2; 4.0; 5.0 мм |
| Сварочный ток: | DC+/-, AC |
| Диффундирующий водород: | < 5.0 ml/100g |
| Тип покрытия: | Основное (IMPERIAL_Basic covering) |
| Тип сплава: | Угрерод-марганцевый (Carbon Manganese) |